
Затяжка крепежа на металлургических заводах и прокатных станах
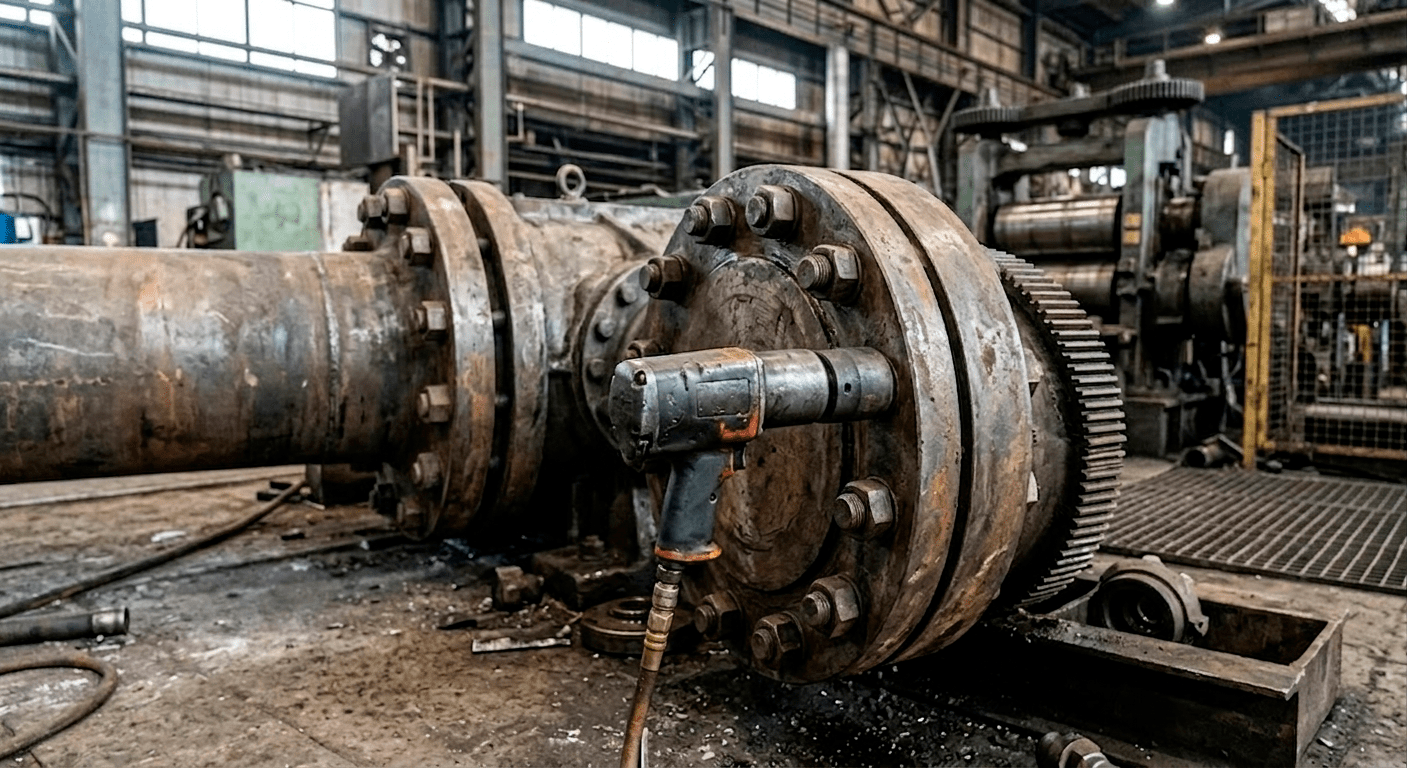
Металлургическое производство — это отрасль с наиболее жесткими условиями эксплуатации механического оборудования. Прокатные станы, доменные и конвертерные цеха, агрегаты непрерывного разлива стали работают в условиях экстремально высоких температур, непрерывной многотонной вибрации, постоянного присутствия окалины, пыли и сильных динамических ударов. В таких условиях резьбовые соединения испытывают колоссальные нагрузки. Нарушение технологии затяжки или ослабление хотя бы одного крупногабаритного болта на клети прокатного стана приводит к геометрическому перекосу валков, браку готовой продукции и многомиллионным простоям из-за аварийной остановки всей линии.
Для проведения планово-предупредительных ремонтов и быстрой перевалки валков сервисные службы металлургических предприятий задействуют специализированный высокоточный инструмент, способный выдавать стабильное усилие в условиях запыленности и нагрева.
Экстремальные факторы: от термического расширения до ударных нагрузок
В процессе прокатки нагретых слябов и заготовок на несущие конструкции стана действуют цикличные импульсные нагрузки. Металл деталей подвергается постоянному термическому расширению и последующему охлаждению. Это создает специфические проблемы для резьбовых пар:
- Самопроизвольное отвинчивание гаек под воздействием непрерывной высокой вибрации;
- Термическое «прикипание» и окалинное заклинивание резьбы, усложняющее последующий демонтаж;
- Неравномерный износ резьбовых стержней из-за перекосов при ручной затяжке кувалдами или рычажными ключами;
- Высокая опасность травматизма персонала при попытках сорвать закисший крепеж традиционными методами.
Использование нормированного силового оборудования позволяет контролировать величину предварительного напряжения в шпильках, исключая проскальзывание и деформацию сопрягаемых узлов.
Ответственные узлы прокатного и плавильного оборудования
На металлургическом заводе существует целый ряд технологических позиций, где требования к качеству и скорости болтинга являются критическими:
- Болтовые группы фиксации крышек станин и подушек опорных валков прокатного стана;
- Крепление редукторов главного привода, шпиндельных соединений и шестеренных клетей;
- Фланцевые соединения магистралей подачи охлаждающей воды, сжатого воздуха и гидравлических жидкостей;
- Крепеж опорно-поворотных механизмов конвертеров и сталеразливочных ковшей;
- Соединения корпусов эксгаустеров, нагнетателей и системы газоочистки доменного цеха.
Оптимизация времени перевалки валков и обслуживания клетей
Одной из самых частых и трудоемких операций в листопрокатных и сортопрокатных цехах является перевалка — замена изношенных рабочих и опорных валков. Скорость выполнения этой процедуры напрямую определяет производительность стана. Применение ручного инструмента затягивает процесс на долгие часы. Для ускорения сборки и разборки крупногабаритного крепежа применяется пневматический моментомерный инструмент, сочетающий высокую скорость вращения и мощное усилие.
Отличным решением для таких задач является пневматический гайковерт HYTORC jGun Dual Speed. Наличие двухскоростного редуктора позволяет оператору мгновенно свинчивать гайку на пониженной передаче и быстро дотягивать ее до нормируемого момента на рабочей скорости, что сокращает время обслуживания клети в разы.
Защита от вибрационного самоотвинчивания
Даже идеально затянутое резьбовое соединение в условиях прокатного цеха подвергается риску ослабления из-за постоянных микросдвигов. Использование стандартных гроверов или контргаек в тяжелом машиностроении не дает требуемого эффекта. Для надежной фиксации ответственного крепежа внедряется специализированная стопорная шайба HYTORC J-Washer, которая предотвращает ослабление затяжки за счет радиальных насечек и удержания нагрузки во время сильных вибрационных импульсов. Внедрение такого комплекса гарантирует безаварийную работу оборудования между плановыми ремонтами.