
Калибровка гидравлического инструмента: сроки, стандарты и стоимость услуги
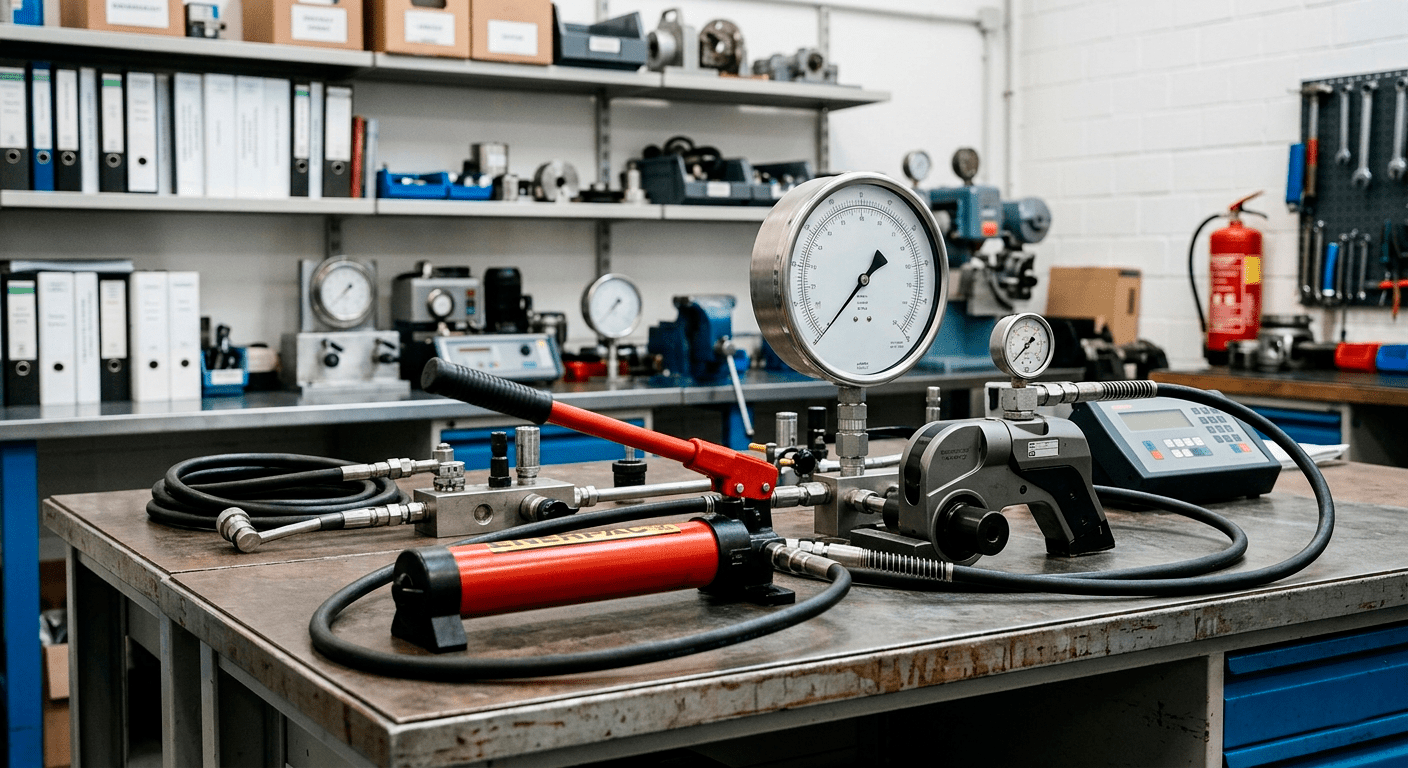
Точность создаваемого крутящего момента — базовый параметр, определяющий надежность и долговечность сборки ответственных резьбовых сопряжений. В энергетическом секторе, нефтегазовой отрасли, химической промышленности и тяжелом машиностроении недотяжка или перетяжка крепежного элемента влечет за собой аварийные последствия: от разгерметизации фланцевых магистралей до усталостного разрушения шпилек. В процессе эксплуатации оборудование высокого давления подвергается естественному износу, в результате чего фактическое выходное усилие начинает отклоняться от паспортных значений. Чтобы обеспечить полное соответствие технологическим регламентам, необходима систематическая поверка и калибровка инструмента HYTORC ICE на сертифицированном метрологическом оборудовании.
Процедура контроля позволяет установить точную зависимость между давлением подаваемой рабочей жидкости и реальным крутящим моментом на приводе, формируя обновленную таблицу калибровки для оператора.
Причины изменения метрологических характеристик
Постоянная работа при внутренних давлениях масла, достигающих 700 атмосфер, неизбежно сказывается на состоянии внутренних узлов. К основным факторам, влияющим на искажение показателей, относятся:
- Механическая выработка зубьев храпового механизма и собачек привода;
- Естественный износ и потеря эластичности уплотнительных манжет поршневой группы;
- Изменение упругости пружин сброса и предохранительных клапанов;
- Микродеформации корпусных деталей при длительных пиковых нагрузках;
- Загрязнение гидравлической среды микрочастицами металла.
Даже небольшое отклонение характеристик насоса или рабочего органа ведет к погрешностям, превышающим допустимые стандартизированные 3-5%. Это делает регулярную проверку обязательной процедурой для каждого производственного предприятия.
Периодичность проверок и требования нормативных документов
В соответствии с международными правилами (в частности, ISO 6789) и внутренними техническими регламентами предприятий, метрологический контроль силовых приводов должен проводиться со следующей регулярностью:
1. Плановая калибровка. Выполняется не реже одного раза в 12 месяцев при стандартном графике эксплуатации.
2. По наработке циклов. Процедура проводится после каждых 5 000 – 10 000 рабочих срабатываний.
3. Внеплановый контроль. Назначается после проведения капитального ремонта агрегата, замены элементов поршневой группы, а также после падения устройства с высоты или его работы на прецепных нагрузках.
Этапы проведения калибровочных испытаний на стендах
Процесс метрологического освидетельствования на специализированном стенде включает последовательный набор операций. Сначала проводится дефектовка корпуса, проверка герметичности уплотнений и состояния штуцеров быстроразъемных соединений. Затем прибор закрепляется на датчике стенда. Измерения снимаются в нескольких контрольных точках во всем диапазоне мощности (обычно при 20%, 40%, 60%, 80% и 100% от максимального давления).
Для подачи масла и фиксации точных параметров давления при испытаниях задействуется автоматическая станция HYTORC Vector Pump, позволяющая свести к нулю погрешности, вызванные человеческим фактором. Если выявленные отклонения превышают норму, выполняются юстировка клапанов или замена изношенных компонентов с последующим повторным снятием показаний и выдачей официального сертификата.
Факторы, формирующие итоговую стоимость калибровки
Стоимость калибровочных работ зависит от типа и габаритов проверяемого устройства, его предельной мощности (модели до 10 000 Нм или свыше 50 000 Нм), а также необходимости проведения попутного сервисного обслуживания. Регулярные затраты на метрологический аудит полностью оправдывают себя, защищая предприятие от аварийных остановок, порчи дорогостоящего крепежа и затрат на ликвидацию утечек опасных сред.